Die Ernährungsorganisation FAO schätzte bereits 2008, dass die industrielle Viehwirtschaft zu den zweit- bis drittwichtigsten Ursachen der größten Umweltprobleme gehört: Klimawandel, Artensterben, Landverschlechterung, Wasserknappheit. Dagegen wird durch Carbon Farming Kohlenstoff aus der Atmosphäre in Böden gebunden wird.
Dipl.-Ing.
Ralf
Heidenreich
Einsatzbereiche
Anwendungen der Abscheidung pflanzlicher Proteine nach einem Sprühtrocknerprozess, sowie in CIP- und Brand-/ Explosionsschutzanwendungen
Zielstellung
Der Einsatz von Geweben in Filterschläuchen zur Prozessgasentstaubung baut auf zahlreichen technologischen Verbesserungen und Weiterentwicklungen auf dem Gebiet der Textiltechnik in den letzten Jahren auf. Für die Entwicklungsarbeit sind dabei folgende Funktionalitäten von Bedeutung und Einfluss:
• Einsatz neuer Faserstoffe und Herstellung feiner Fasern • Spinntechniken zur Herstellung feiner und stabiler Webgarne • Verzwirnung von Kupferfäden in das Ausgangsmaterial hinsichtlich:
o Erzielung einer durchgehenden Leitfähigkeit des Materials o Schaffung einer fungiziden Wirkung durch Kupferionen beim Waschprozess
• Webtechniken für die Herstellung spezifischer Gewebestrukturen
Die innovativen und umfassenden Möglichkeiten bei der Gewebeherstellung befürworten die Entwicklung von spezifischen Filtergeweben zur Produktgewinnung. Die Projektarbeit dazu beinhaltet die Entwicklung und Herstellung von Filtergeweben mit folgenden Eigenschaften:
• Dichte und stabile Gewebe mit hoher Fadendichte und geringem Flächengewicht • Herstellungsmöglichkeit der Gewebe mit der Rundwebtechnik • Temperaturbeständige Gewebe bis 120 °C • Beständigkeit der Gewebe gegen Waschen, Hydrolyse und Oxidation • Gewebe mit gutem Druck- und Abscheideverhalten im Filtrationsprozess • Regenerierbarkeit der Gewebe mittels Druckluftimpulsen • Preiswerte und recycelbare Gewebe
Der Einsatz der innovativen Filtergewebe im Filterschlauch zur Produktgewinnung ist im Arbeitspro-zess des filternden Abscheiders durch die zwei Arbeitsphasen Filtration und Regenerierung gekenn-zeichnet. Filtration und Regenerierung bilden einen Dualismus. Sie bedingen und beeinflussen ei-nander, schließen sich zeitlich am Filterschlauch aber auch aus. Eine Druckluftregenerierung der Filtergewebeschläuche erfordert folgende spezifische Funktionalitäten, welche sich u.a. auch aus den veränderten Filtrationsverhalten des Flächengebildes gegenüber dem räumlich orientierten Nadelvliesstoff ergeben:
• Allseitige und gleichmäßige Regenerierung der Filterschläuche • Energiereduzierte Regenerierung der Filterschläuche mit angepasster Impulsstärke und guter Spülwirkung • Regenerierungsregime zur Realisierung großer Filtrationszyklen.
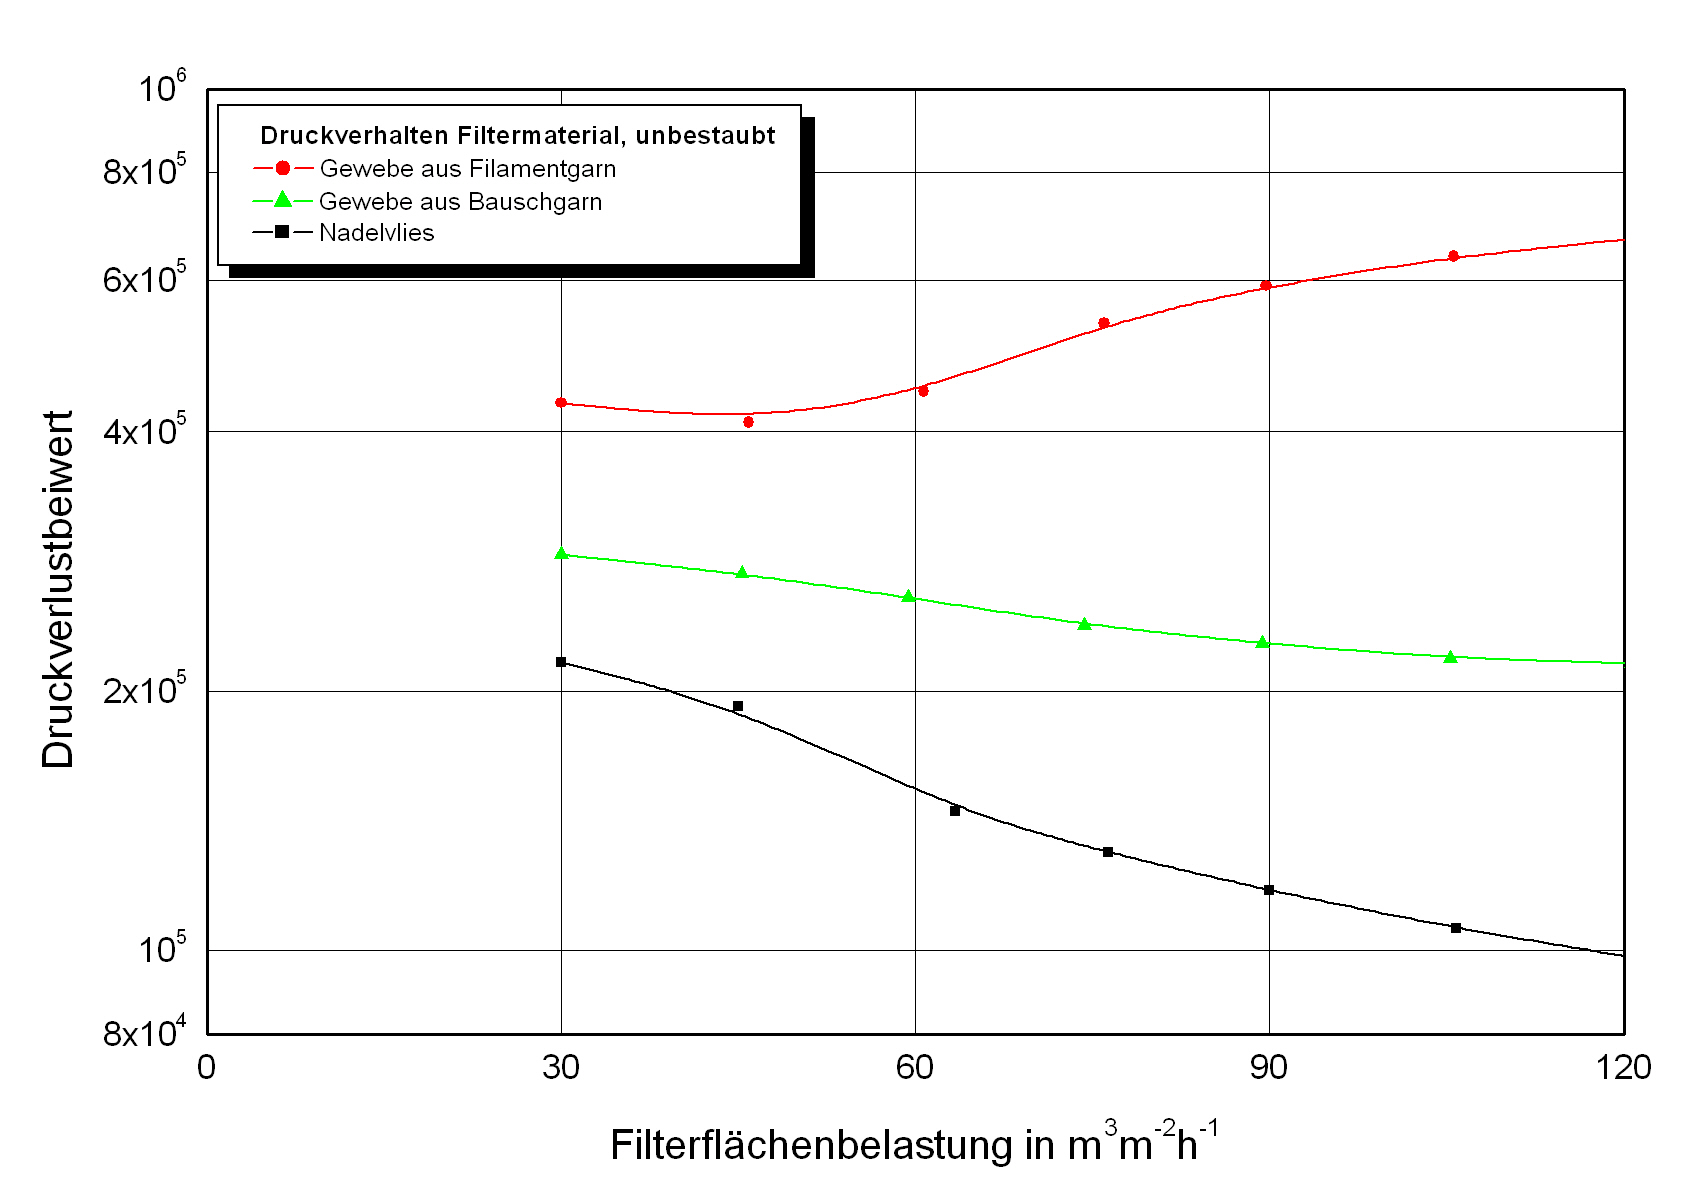
Abb. 2 - Vergleich des Druckverlustverhaltes von Rundgewebe mit Vliesstoff
Vorgehen
Der technische Lösungsansatz beruht auf folgenden Grundüberlegungen zur Realisierung einer Faserfreiheit des Endproduktes wie folgt:
• Vliesstoffe und Nadelfilze sind durch das Herstellungsverfahren aus Stapelfasern kritisch für die Faserfreisetzung, daher sollen für den Einsatzfall rundgewebte Filterschläuche aus lebensmittelverträglichen Kunstfasern eingesetzt werden.• Für diese Filtermaterialien sind die optimalen Konfigurationen:
o Webdichte und -art, Faserfeinheit, Zwirnung, Grundmaterial o Maschenweite, Beschichtung, o Länge- / Durchmesserverhältnis, o Kopf- und Fußgeometrie und –befestigung,
• und die Einsatzparameter:
o Filtrationsgeschwindigkeit, Regenerierungsparameter (Druck, Impulsstärke), o Grenzdruckverlust, Abreinigungshäufigkeit, Reingaskonzentration, Energieaufwand, o Kuchenaufbau und Hafteigenschaften zu ermitteln.
• Für einen vergleichenden Test vor dem Einsatz in der Produktion und für eine Zertifizierung ist ein Prüfverfahren zu entwickeln, zu validieren und in der Praxis zu verifizieren, welches alle Phasen des Einsatzes abdeckt – sowohl die Filtration als auch die Nasswäsche. Dazu sind Abläufe zu entwickeln und zu testen, was vor allem für die Faseranalytik in dem Schüttgut eine Herausforderung darstellt.
• Das hier entwickelte Verfahren kann aber dann auch in der Praxis zur Produktanalytik eingesetzt und angewendet werden und damit zur Produktsicherheit beitragen.
Erkenntnisse
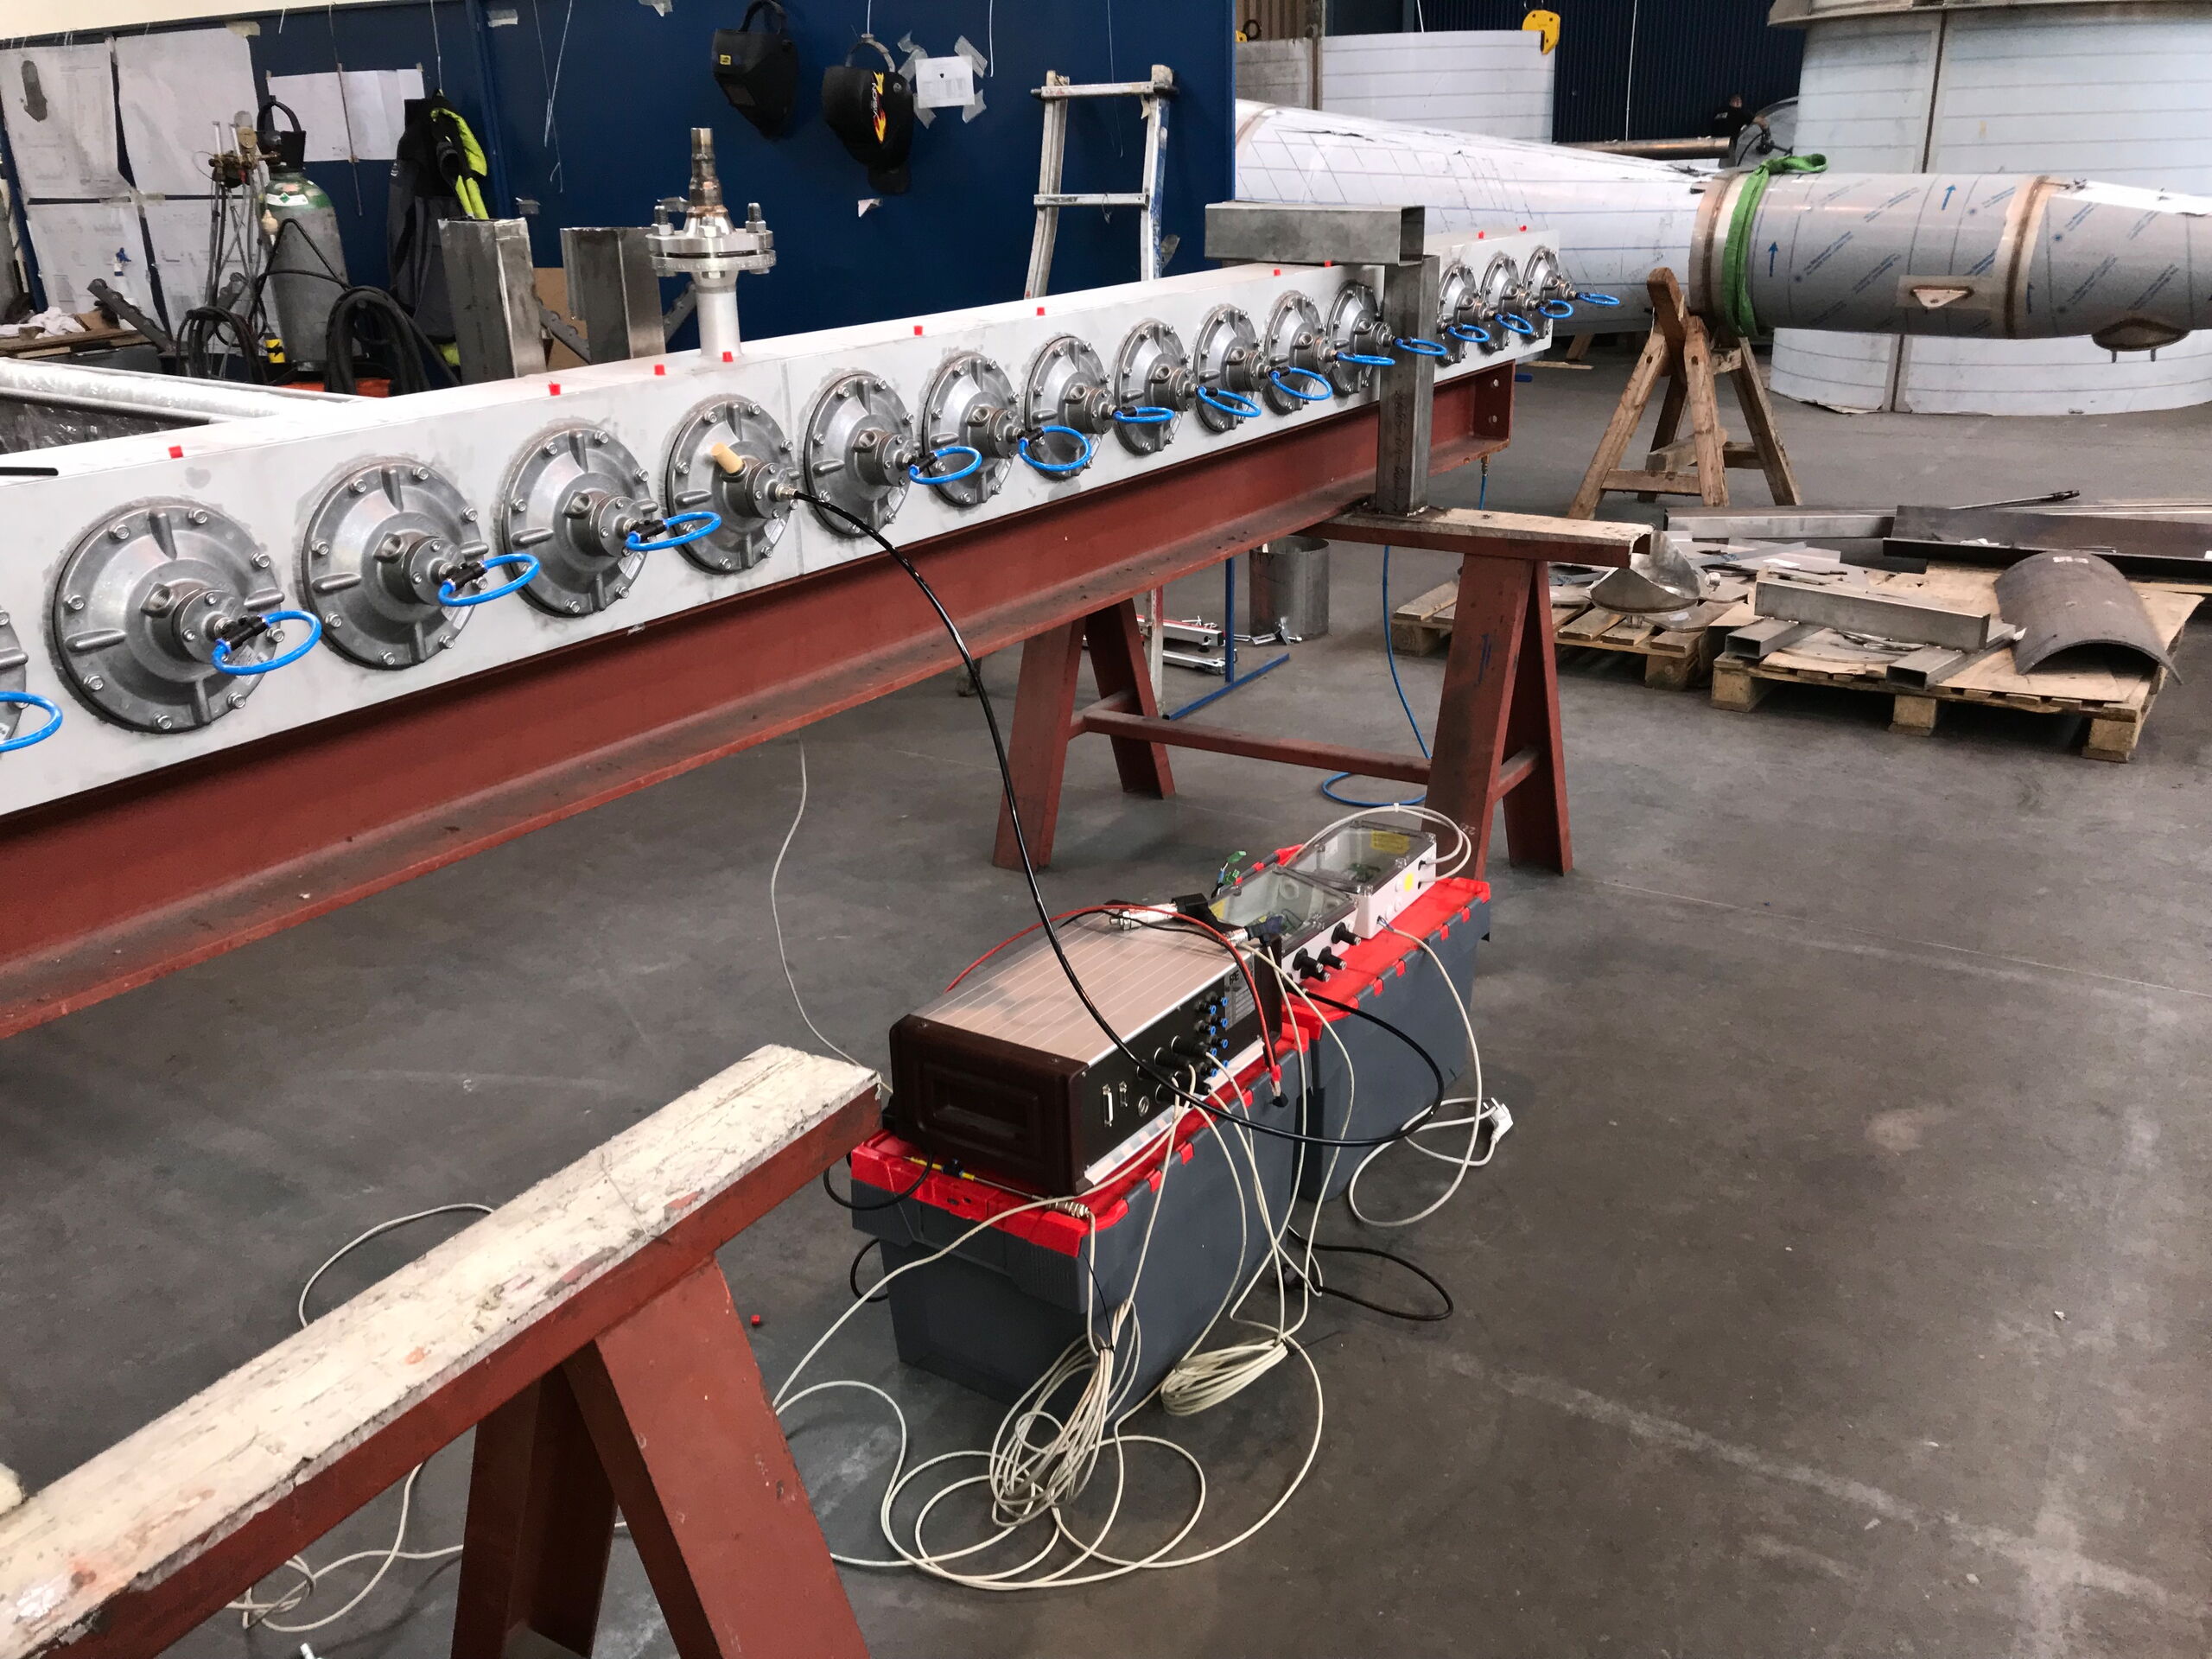
Bisher eingesetzte Verfahren verwenden zur Stofftrennung einen Zyklon. Durch dessen Trennverhalten wird ca. 50 % der sog. Trennkorngröße an die nächste Abscheidestufe weitergeleitet. Diese Fraktion wird als minderwertig eingestuft, auf Grund des Risikos des Fasereintrages. Zielstellung ist es, diese Fraktion nutzbar im Sinne der hochwertigen Fraktion zu machen. Die Reinigung des Filtermaterials ist dabei tatsächlich ein entscheidender Parameter. Als wesentlicheres Kriterium wird aber der spezifische Energieverbrauch erachtet, der sowohl die Filtrationsleistung, als auch die Reinigung (Regenerierung) des Filtermaterials beinhaltet. Als Zielwert wird hier ein Gesamtenergieverbrauch von 400 W/1000 m³/h definiert. Erste Ergebnisse zeigen jedoch, dass der Druckverlust der Rundgewebe vergleichsweise hoch ist (Abbildung 2). Der Regenerierung mittels Druckluftimpuls kommt daher eine entscheidende Bedeutung zu, um den mittleren Druckverlust im Betrieb zu minimieren. Die Regenerierung unterscheidet sich nach der Art der Einströmung und der Impulsaufgabe. Untersuchungen des ILK Dresden für eine schonendere Regenerierung wurden mit der sogenannten Blähschlauch- Technik gemacht . Im Ergebnis zeigte sich eine geringere Reinluftstaubkonzentration. In der Lebensmitteltechnik werden hohe Anforderungen an die Oberflächen gestellt. So sind auch die Komponenten für die Druckregenerierung / Abreinigung aus Edelstahl und elektropoliert (Abbildung 1, im Bild Düsenlanze für die Messung mit Folie geschützt).